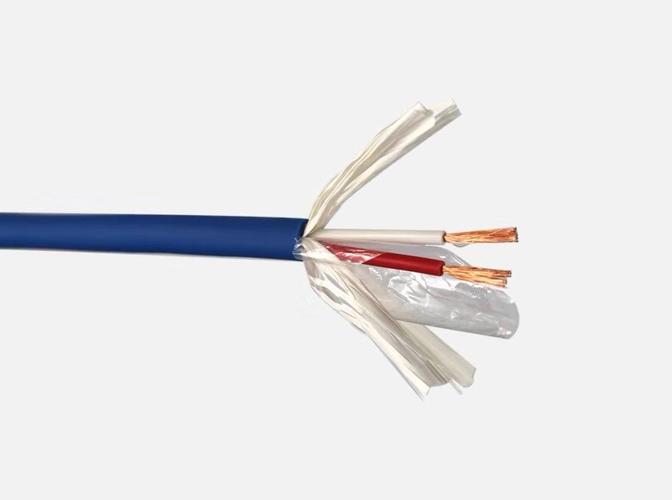
电线电缆挤出生产线中央供料系统的智能化改造与降本实践
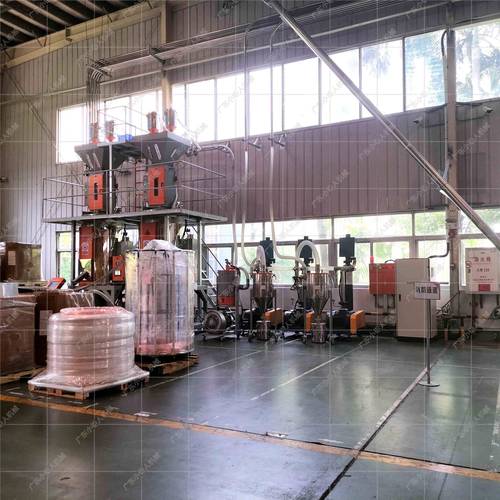
随着电线电缆行业竞争日趋激烈,降本增效已成为企业生存与发展的关键。在挤出生产环节,传统中央供料系统普遍存在人工配料误差大、换料清机耗时长、能耗高、原料浪费严重等问题,直接推高了生产成本并影响产品质量稳定性。本文围绕电线电缆挤出生产线的中央供料系统,探讨智能化改造的技术路径与实际降本效果,为行业提供可复制的实践经验。\n\n一、传统中央供料系统的痛点分析\n电线电缆绝缘层和护套挤出对原料配比、供料连续性和清洁度有严格要求。传统系统多依赖人工称重、独立干燥料斗和集中真空输送,存在以下典型痛点:\n1. 配料精度低:人工称量色母、助剂误差常在±2%以上,导致批次色差和性能波动,回料增多。\n2. 换料清机耗时:更换规格或颜色时需彻底清理料斗、管道和螺杆,平均停机1~4小时,产生大量废料。\n3. 能源浪费:干燥机、真空泵长期满负荷运行,缺乏按需启停控制。\n4. 数据孤岛:供料参数、消耗量未与MES/ERP打通,无法实现精细化成本核算。\n\n二、智能化改造的核心方案\n针对以上痛点,企业可从“感知—控制—管理”三层进行升级:\n1. 精准计量与自动配混\n用失重式喂料机替换体积式或人工称量,配合高精度称重传感器和闭环控制算法,实现色母、助剂与主料的动态连续配比,配比精度可达±0.5%。系统自动记录每批次配方和实际消耗量,从源头降低原料浪费。\n\n2. 集中干燥与分区输送\n采用中央干燥除湿机取代分散小干燥机,通过露点控制和温度分区稳定原料含水率。输送管路根据机台类型和用料种类进行分区设计,配合快速换向阀和管道清料装置(如压缩空气脉冲清管),换料清机时间缩短70%以上,落料回收率提升至约95%。\n\n3. 按需驱动的节能控制\n基于挤出机启停信号和料位传感器,对真空泵、干燥风机实施变频调速。当所有机台满料时,真空泵自动低频维持;夜间或待机时,干燥机按保温模式运行,节能实测可达20%~35%。\n\n4. 信息化与可追溯\n在供料单元加装SLAM(供料辅助管理)模块,实时采集每台挤出机的耗料速率、批次、配比偏差、报警记录,并通过OPC UA接入工厂MES系统。结合电子秤复核所产生废品/回料数量,逐步建立单 product 标准消耗曲线,支撑成本日清日结。\n\n三、降本成效\n某中型电缆厂对4条挤出线进行上述改造后,统计周期六个月内取得如下效果:\n- 原料消耗下降7%~12%,仅绝缘料每年节省约60吨。\n- 换色/换规格废料减少50%,年废料回用收益增加约28万元。\n- 单位产品综合能耗降低22%。\n- 产品合格率由89.5%提高到97.6%,赔款及返工成本显著降低。\n- 上线数据日报后,由于超耗可追溯至班组和储料罐,车间管理精度大幅提升。\n\n四、实施建议\n1. 改造采用“小步快跑”策略,先行放量1~2台核心机台,验证配色及稳定周期问题。\n2. 协议选择侧重数字化投入产出,注意保留人工快操快捷键防止实施项目出现倒置风险。\n两个相关的维度。
如若转载,请注明出处:http://www.szjwwzhs.com/product/51.html
更新时间:2026-10-30 18:10:38